2026-09-27
棒材管材工厂别再地堆了!长材仓储的隐形成本,很多老板都忽略了
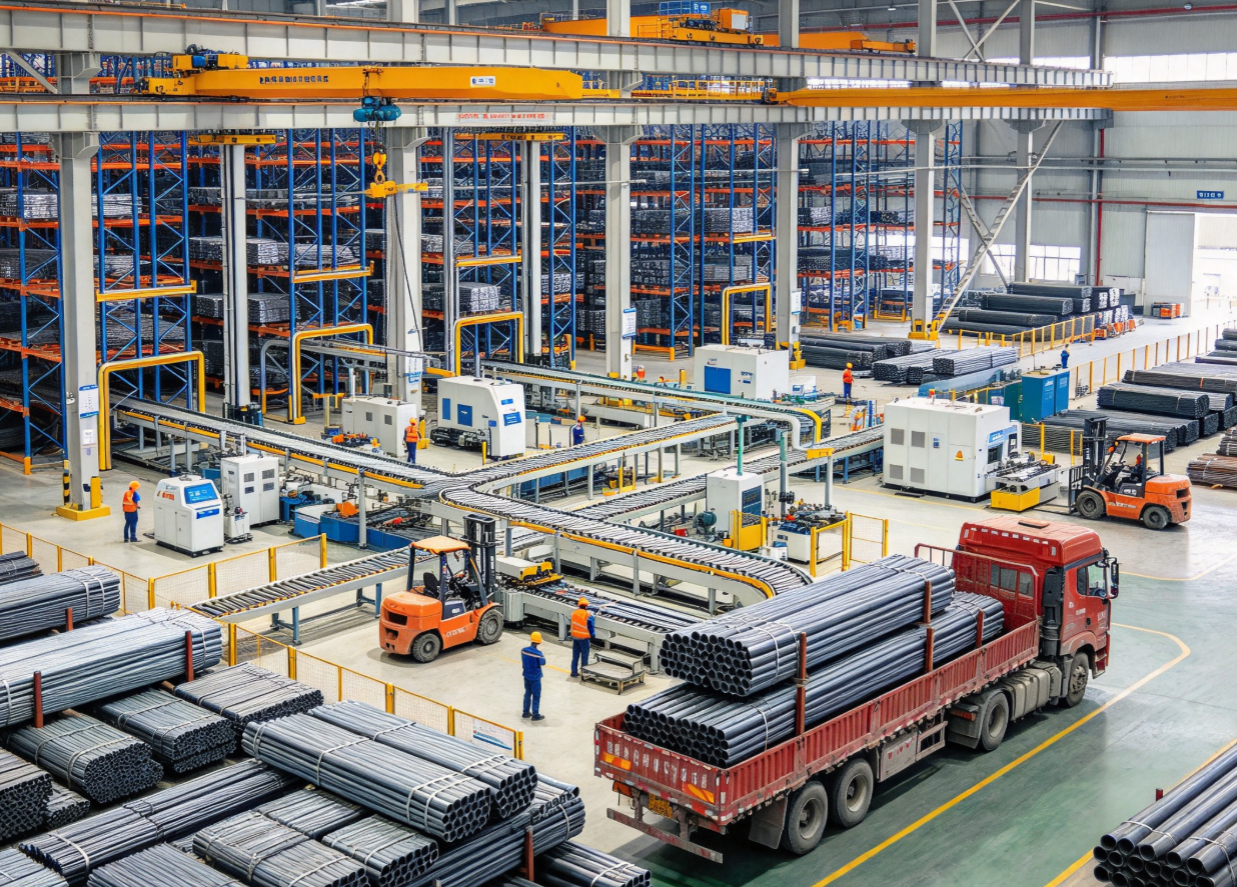
在很多工厂里,半成品区是最容易被忽视的地方。上一道工序做完的材料被放到设备旁边,等待检验、等待下一道工序、等待行车,久而久之,车间里到处都是“临时存放”。
合理缓存可以吸收设备节拍差异,但失控的缓存会掩盖瓶颈、延长制造周期、占用场地并增加混料风险。企业需要知道每批材料当前工序、质量状态、等待时间、优先级和下一道任务。
当设备完成加工,系统应自动更新状态,根据交期、工艺路线和下一道设备能力重新排序,而不是等现场人员发现和催促。
半成品物料流系统的价值,是控制合理在制品、减少落地和重复搬运、防止待检或不合格产品误入下一工序,并让不同速度的设备按照统一节拍协同。
金凯达对“仓库”的理解,不只是一座集中存储建筑。工序旁的缓存、半成品的身份、质量状态和下一步流向,同样属于车间物料流。仓库就是车间,车间也需要具备仓库的秩序。